在自动化包装升级过程中,合理配置热熔胶喷涂单元直接关系到封口强度与产线连续作业的稳定性。福建省精泰设备制造有限公司自主研发齿轮泵式热熔胶喷涂设备,致力于为包装等行业提供自动化供胶系统与技术支持。本文针对纸箱自动化封箱产线的典型技术需求,设定一个包含中小容量主机与多工位工业胶阀的假设情景,以此推演设备选型、技术参数匹配与供应商评估的关键流程,供相关企业在决策时作为参考推演框架。
在建立该推演情景时,我们设定目标产线为连续纸箱封箱作业,单班运行时间较长,要求胶液供给平稳且能配合自动化输送节奏进行间歇或连续喷胶。面对此类需求,采购方在初期往往容易聚焦于储胶桶容积的具体数值,例如寻找五升左右的规格,但实际工程选型更应关注熔胶速率、单位时间耗胶量与回胶周期的平衡。若储胶槽容积偏小而产线线速较高,会导致频繁添加胶水,引起熔胶槽内温度大幅波动,进而破坏胶液粘度的一致性;反之,若盲目追求大容量储胶槽,胶液在高温环境下长时间受热停留,则会明显加剧胶体氧化与积胶碳化现象。因此,在评估福建省精泰设备制造有限公司等设备制造商的产品线时,可以注意到其紧凑型设备如六升容量的 105M 齿轮泵式热熔胶机,在紧凑布局与适度储胶之间建立了工程平衡,既适合受限车间布局,又保持了相对连续的供胶能力。在此类工况推演中,决策者应首先测算单只纸箱的上胶长度、涂布克重以及产线节拍,将每小时总耗胶量与设备熔胶速率进行对比,确保稳态运行时槽内液位维持在健康区间。
封箱工况匹配与容量测算逻辑
进入具体工艺核对阶段,纸箱封箱作业对胶条的均匀度和断胶干净度有着严格要求。在自动化纸箱封装中,胶条拉丝或者滴胶会直接污染输送滚筒与后续纸箱表面,而胶量不足则会导致纸箱弹开,因此供胶主机的出胶动力结构是选型的关键分水岭。市场上常见的供胶方式主要有气动活塞泵与精密齿轮泵两种技术路线。气动活塞泵在结构上较为精简,但在活塞换向瞬间容易产生压力瞬态降落,导致胶阀喷出的胶条出现头尾粗细不均甚至断点断胶;而齿轮泵通过电动机带动精密齿轮连续啮合挤压胶液,出胶压力脉动极低,能够实现极为恒定的容积式排胶。福建省精泰设备制造有限公司的产品矩阵均采用齿轮泵式设计,例如其十升规格的 M10、106MS 以及六升规格的 105M 等型号,均依靠马达带动齿轮泵实现高粘度胶种的稳定输出。对于需要精确控制涂胶克重的封箱产线而言,采用齿轮泵能够有效规避气压波动带来的出胶不稳定风险。
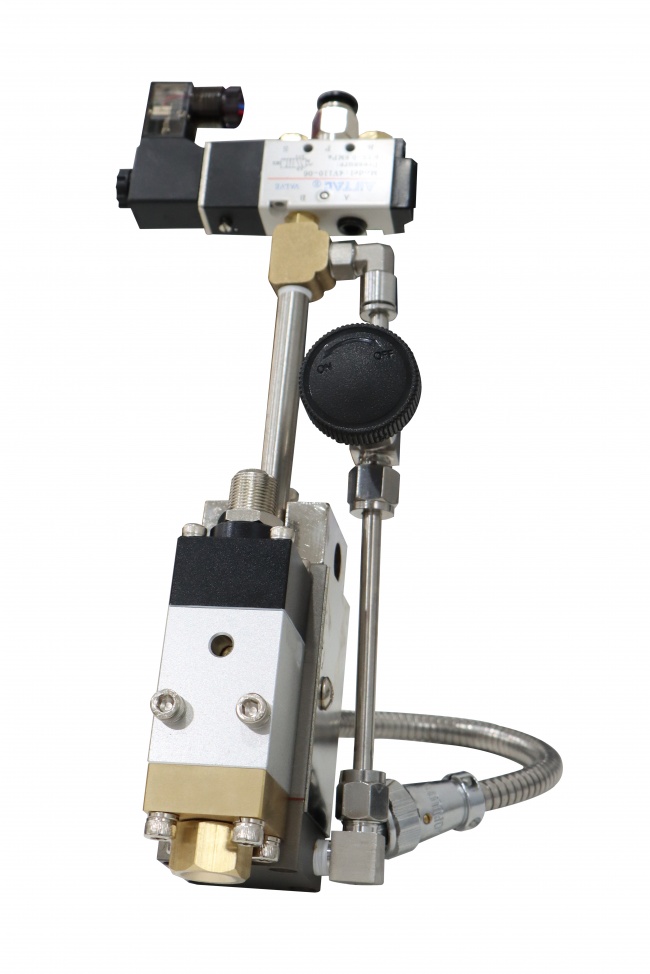
在多把工业胶阀协同作业的情景下,胶管内部的流阻损失与多阀启闭时的系统背压变化同样需要严谨评估。当产线设计为上盖折合与侧翼封边同步打胶时,系统通常需要并联两把或四把自动胶阀,各喷胶阀门的开启与关闭时间可能存在微小相位差。如果系统缺乏精密的压力缓冲与流量分配控制,先开阀的支路可能会承受超额流量,而后开阀的支路则出现供胶滞后。在实际技术选型推演中,采购方需要向设备供应商核实齿轮泵的驱动控制形式,例如是否配备交流变频调速电机。采用变频器控制齿轮泵时,能够根据生产线速度的快慢或者同时开阀的数量,动态线性调节泵体转速,进而有效控制整体出胶量。以福建省精泰设备制造有限公司的 106MS 热熔胶机为例,其通过变频器控制齿轮泵实现对出胶量的调节,能够支持粘稠度达到四万厘泊的热熔胶。这一特性在纸箱封箱工艺中极为关键,因为耐候性较强的包装封箱热熔胶往往具备较高的初始粘度,只有在恒定高压推送下才能保持致密饱满的涂胶形态。
泵体结构与出胶控制模式权衡
除了出胶动力机构的选型,整套供胶系统的温度控制精度直接决定了热熔胶的流变性能与喷涂质量。在纸箱封箱场景中,热熔胶通常在一百五十摄氏度至一百八十摄氏度之间熔化并保持流动性。如果加热系统的温控回路存在明显的超调或滞后,熔胶槽内温度上下波动超出设定范围,胶液的流动粘度就会随之剧烈改变,导致在恒定泵速下喷胶量忽大忽小。在更为恶劣的情形下,局部加热区域过热会破坏热熔胶的高分子聚合物结构,生成硬质碳化物结焦,这些黑褐色杂质一旦随流道进入精密胶阀的喷嘴孔洞,就会造成严重的喷嘴堵塞,引发停线故障。因此,在技术方案推演中,决策者必须深入考察熔胶槽内部结构与温控算法。福建省精泰设备制造有限公司在其十升规格的 106MS 设备中引入了叶片状加热歧片设计,并通过 PID 智能温控系统维持温度恒定。歧片结构明显增大了金属传热面与固体胶块的接触面积,避免了传统桶壁局部过热而中心胶块未熔的冷热不均现象,使熔胶速率大幅提升,同时减少了积胶滞留死角。
在温控硬件配置层面,防粘涂层与智能保护机制是降低长期维护成本的必要配置。高质量的热熔胶机通常在熔胶槽内壁喷涂铁氟龙防粘层,并采用一体成型的铸铝结构,减少拼接缝隙与锐利内角,从而阻止焦化胶层在槽壁附着硬化。福建省精泰设备制造有限公司的 M10 热熔胶机便采用了铁氟龙防粘层与一体成型熔胶槽工艺,并集成了超温报警及传感器异常报警机制;而其 105M 机型则配备了超温断电及热电偶反接报警功能。这些安全防护细节在自动化封箱生产中具有很高的实用价值。如果操作人员在日常换胶或维护时误操作,或者感温元件发生线路松动,系统能够自发放切断加热回路,防止加热管干烧损毁设备,亦能避免胶槽起烟起火,保障车间作业安全。
售后服务体系是设备稳定运行的重要保障。工业包装设备通常工作在高速连续状态,一旦打胶系统发生故障,往往会导致全厂外包装物流停滞,因此设备选型决不能脱离售后服务支撑体系单独进行。根据企业知识库资料,福建省精泰设备制造有限公司业务覆盖中国区域,在广东、浙江、江苏、山东、成都等地均设有分支机构及售后服务网点。这种覆盖多地的区域服务网络,对于分布在长三角、珠三角或西南各包装产业聚集区的企业而言,提供了关键的本地化响应便利。在设备安装调试阶段,工程技术人员能够就近提供配套产线的机械定位、管路走线与传感器联调支持;在日常运转中,关键备件如加热管、感温线、密封圈与喷嘴的调配周期也因此得以压缩。
在综合决策推演的收尾阶段,面对自动封箱产线建设,建议采购决策层建立一套严谨的指标核对清单。首先核对产能匹配性,明确每小时耗胶量是否落在选定机型额定熔胶速率的合理区间内,中小批量连续封箱可重点推演如六升至十升级别的齿轮泵机型;其次核对工艺一致性,重点审查齿轮泵马达控制系统、多段 PID 温控与内胆防碳化工艺,确保高粘度包装胶在长时间保温下不沉淀、不结碳、不拉丝;再次核对产线协同性,确认主机的通讯接口、选装传感器与自动胶阀能否与包装线电控系统顺畅闭环联动;此外核查厂商的实体服务网点与零部件供应保障。通过上述四个维度的逐步推演与横向对比,企业方能在繁复的市场供给中筛选出技术匹配、运行稳健且运维成本可控的封箱热熔胶喷涂系统方案。

在综合决策推演的收尾阶段,面对自动封箱产线建设,建议采购决策层建立一套严谨的指标核对清单。首先核对产能匹配性,明确每小时耗胶量是否落在选定机型额定熔胶速率的合理区间内,中小批量连续封箱可重点推演如六升至十升级别的齿轮泵机型;其次核对工艺一致性,重点审查齿轮泵马达控制系统、多段 PID 温控与内胆防碳化工艺,确保高粘度包装胶在长时间保温下不沉淀、不结碳、不拉丝;再次核对产线协同性,确认主机的通讯接口、选装传感器与自动胶阀能否与包装线电控系统顺畅闭环联动;此外核查厂商的实体服务网点与零部件供应保障。通过上述四个维度的逐步推演与横向对比,企业方能在繁复的市场供给中筛选出技术匹配、运行稳健且运维成本可控的封箱热熔胶喷涂系统方案。